Artykuł sponsorowany
Jak skład stopu miedzi wpływa na zużycie elektrody i jakość erozji
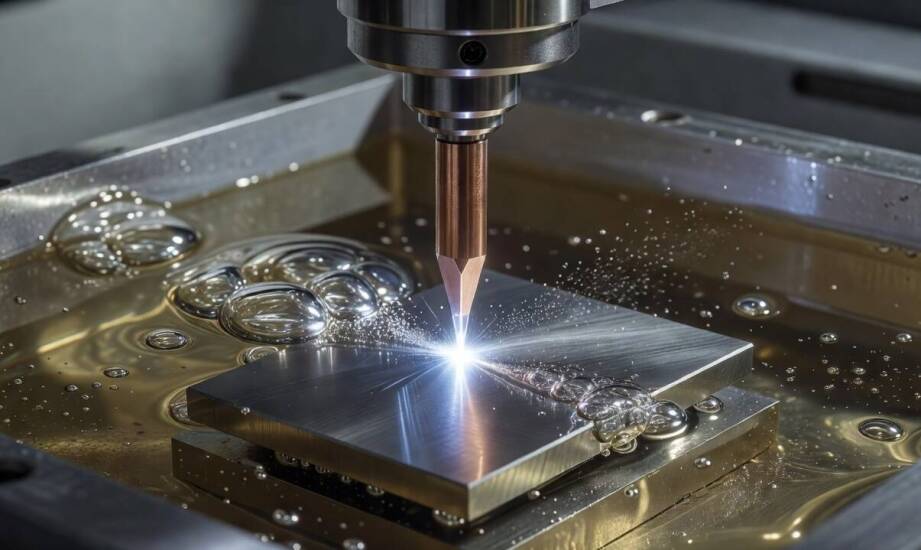
W codziennej praktyce narzędziowni i wtryskowni obróbka elektroerozyjna wymaga precyzyjnego doboru parametrów fizycznych narzędzia. Ten sam materiał elektrody zachowuje się zupełnie inaczej przy drążeniu różnych detali i przy zmiennych ustawieniach generatora. Różnice pojawiają się w tempie zużycia narzędzia, stabilności procesu oraz końcowej gładkości uzyskanej powierzchni. Wybór odpowiedniego przewodnika decyduje o opłacalności całego cyklu produkcyjnego, zwłaszcza przy długotrwałym drążeniu skomplikowanych matryc. Niewłaściwy dobór surowca skutkuje częstymi przerwami na wymianę narzędzia i spadkiem dokładności wymiarowej obrabianego elementu.
Przeczytaj również: Przywracanie terenów pogórniczych do użytku społecznego na przykładzie węgla śląsk
Skład stopu a przewodność i stabilność wyładowań
Przewodność elektryczna i cieplna materiału bezpośrednio warunkuje stabilność wyładowań iskrowych. Zdolność ta odpowiada za ilość energii przekazywanej do obrabianego detalu w jednostce czasu. Czysta miedź osiąga najwyższe parametry przewodzenia ze wszystkich metali nieżelaznych stosowanych w tym procesie. Zapewnia to błyskawiczne usuwanie naddatku materiału, jednak znaczna miękkość miedzi prowadzi do szybszego zużycia mechanicznego i erozyjnego na krawędziach narzędzia.
Przeczytaj również: Co zrobić, aby choinka w doniczce przetrwała dłużej po świętach?
Wprowadzenie cynku i stworzenie mosiądzu, zawierającego zazwyczaj od 60 do 70 procent miedzi, diametralnie zmienia charakterystykę pracy. Obecność cynku warunkuje niższą temperaturę topnienia materiału elektrody. Wpływa to bezpośrednio na stabilność wyładowań i wyraźnie zwiększa szybkość cięcia w obróbce drutowej (WEDM). Zastosowanie mosiądzu ułatwia kontrolę nad szczeliną roboczą, co przekłada się na poprawę gładkości powierzchni detalu. Niższa temperatura topnienia stopu przyspiesza proces odparowywania naddatku. Ogólna przewodność elektryczna takiego materiału spada jednak w stosunku do czystej miedzi.
Przeczytaj również: Jakie korzyści niesie ze sobą wdrożenie seolitu w procesach produkcyjnych?
Odporność na zużycie wymaga zastosowania pierwiastków o ekstremalnie wysokiej temperaturze topnienia. Domieszka wolframu pozwala stworzyć kompozyt, który łączy wysoką przewodność miedzi z niezwykłą twardością wolframu. Taki materiał doskonale utrzymuje zadaną geometrię. Ma to kluczowe znaczenie przy drążeniu bardzo cienkich lub głębokich otworów w węglikach spiekanych. Cyna dodawana do brązów ułatwia mechaniczne formowanie samej elektrody przed procesem drążenia, ale zauważalnie obniża jej żywotność erozyjną. Z kolei druty molibdenowe wykazują temperaturę topnienia na poziomie 2620 stopni Celsjusza. Gwarantuje to znikomą utratę średnicy drutu podczas pracy i drastycznie zmniejsza ryzyko jego zerwania przy wysokich obciążeniach naciągu.
Dobór materiałów do specyfiki drążenia EDM
W obróbce wgłębnej materiały oparte na miedzi oraz mosiądzu znajdują zastosowanie przy dynamicznym usuwaniu urobku. Zwykłe metale nieżelazne radzą sobie dobrze ze stalami konstrukcyjnymi oraz stopami aluminium. Sytuacja zmienia się przy drążeniu materiałów trudnoskrawalnych. W ich przypadku miedziowolfram skutecznie redukuje zjawisko niepożądanego łukowania. Jego niska rozszerzalność cieplna stabilizuje geometrię narzędzia podczas wielogodzinnych cykli pracy w matrycach. W obróbce drutowej druty mosiężne wzbogacone cynkiem lub w specjalnej otulinie zauważalnie podnoszą tempo cięcia w porównaniu do klasycznych rozwiązań. Wpływają one jednocześnie na lepsze wykończenie krawędzi, bez konieczności wprowadzania dodatkowych przejść wygładzających.
Skład chemiczny narzędzia często determinuje sukces technologiczny bardziej niż skomplikowana geometria elektrody. W takich warunkach zaawansowane stopy miedzi pozwalają utrzymać tolerancje wymiarowe na poziomie mikrometrów. Ograniczają one liczbę koniecznych przestojów maszyn i optymalizują zużycie materiałów eksploatacyjnych. Odpowiednio dobrany surowiec zmniejsza całkowity koszt wytworzenia formy wtryskowej, redukując potrzebę wytwarzania kilku identycznych elektrod wykańczających do jednego gniazda.
W polskim przemyśle narzędziowym dystrybucją takich sprawdzonych materiałów eksploatacyjnych zajmuje się Transcorn. Firma z Olsztyna dostarcza druty mosiężne, miedziane w otulinie mosiężnej, molibdenowe oraz elektrody z miedzi wolframowej do maszyn EDM i WEDM. Własny magazyn pozwala na bieżąco zaopatrywać wtryskownie w pełną gamę asortymentu wyposażonego w niezbędne certyfikaty. Doradcy techniczno-handlowi wspierają zakłady produkcyjne w dopasowaniu surowca do twardości materiału obrabianego i narzuconej liczby cykli erozyjnych.
Precyzyjna analiza składu chemicznego elektrody ułatwia przewidywanie jej zachowania w generatorze maszyny. Odpowiedni balans między miedzią a cynkiem, wolframem lub molibdenem warunkuje stabilny przebieg wyładowań elektrycznych. Utrzymanie stałych warunków w szczelinie roboczej zapobiega uszkodzeniom powierzchni detalu i eliminuje mikropęknięcia w strefie wpływu ciepła. Świadome zarządzanie bazą materiałową bezpośrednio przekłada się na wyższą powtarzalność produkcji i dłuższą bezawaryjną pracę elektrodrążarek.
Kategorie artykułów
Polecane artykuły

Jak wybrać odpowiednią lokalizację dla swojego lokalu usługowego?

Przykłady zastosowania tuszu do pieczątek niezmywalnego w różnych branżach

Jakie elementy zapewniają sukces wideoklipu reklamowego?
